欢迎光临 ~ 陕西仟亿拓达科技有限公司
 咨询电话:15909236031
咨询电话:15909236031 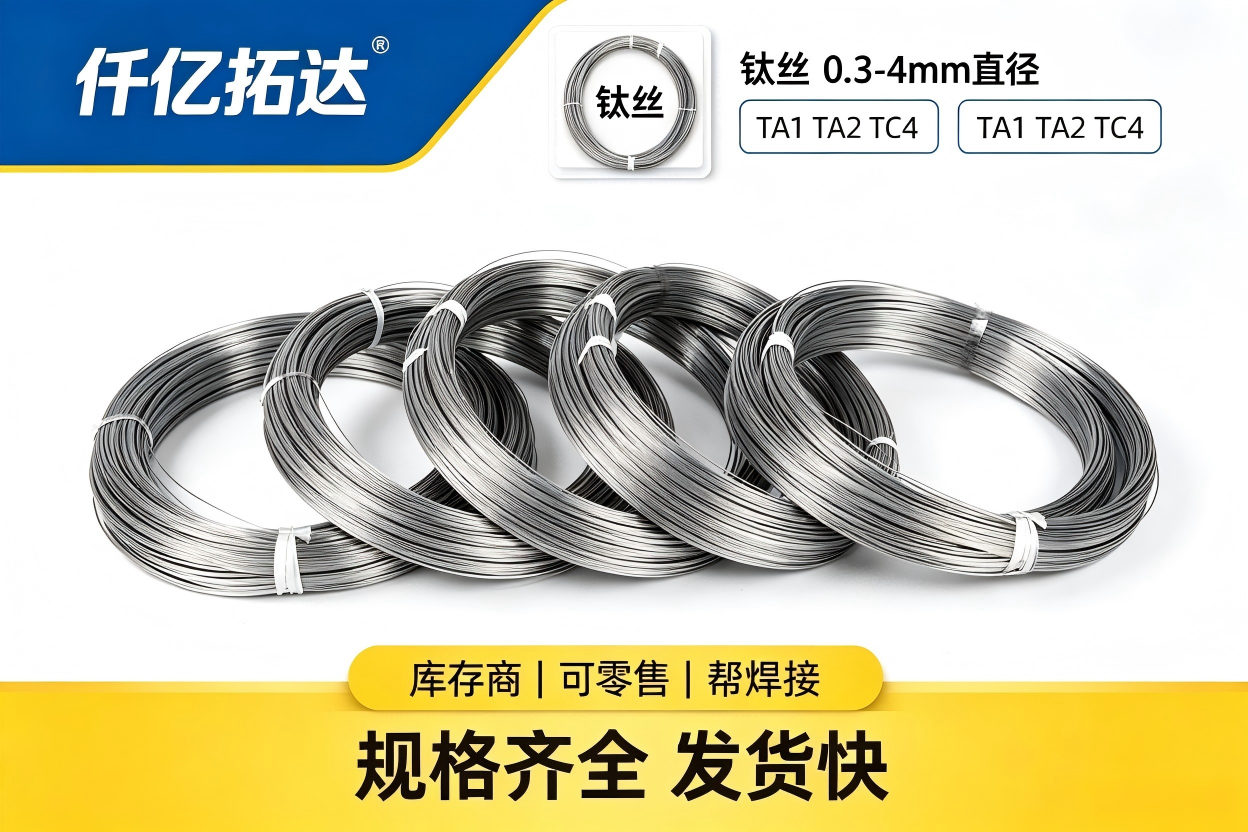
基于钛及钛合金强耐腐蚀特性的焊接填充材料整体方案,涵盖纯钛焊丝(TA1/TA2/TA3)、耐蚀钛焊丝(TA9/TA10)与钛合金焊丝(TC4),执行 GB/T 3623-2022 与 AWS A5.16,支持盘丝(MIG/自动焊)与直丝(TIG),配套化工装备钛材焊接。
| 项目 | 内容 |
|---|---|
| 材质 / 牌号 | TA1(ERTi-1)、TA2(ERTi-2)、TA3(ERTi-3)、TA9(ERTi-7)、TA10(ERTi-12)、TC4(ERTi-5) |
| 产品范围 | 纯钛焊丝、耐蚀钛焊丝、钛合金焊丝、盘丝(MIG)、直丝 / 直条(TIG)、圈丝 |
| 执行标准 | GB/T 3623-2022(钛及钛合金丝)、AWS A5.16 / A5.16M(钛及钛合金焊接填充金属);亦可按 ASTM B863 及客户要求 |
| 直径范围 | φ0.8–φ6.0mm,常用 φ1.0 / 1.2 / 1.6 / 2.0 / 2.4 / 3.0 / 4.0 / 5.0 / 6.0mm |
| 形态 / 长度 | 盘丝(焊丝盘精绕,连续送丝);直丝 / 直条(塑料筒,长度 914mm / 1m) |
| 表面状态 | 光亮退火面 / 酸洗面,无氧化色、无裂纹、无油污 |
| MOQ | 支持小批量,按公斤 / 盘计 |
| 交期 | 常用规格 5–15 天;非标 15–25 天 |
| 资质 | ISO 9001 质量管理体系认证 · AAA 级信用 / 诚信单位 |
| 供货能力 | 配套拉丝、退火与分条产线,支持非标定制与定尺剪切 |
钛焊丝是用于焊接钛及钛合金的专用填充材料,凭借耐腐蚀、高比强度、无磁性、低杂质特性,在强腐蚀、无磁洁净工况下替代不锈钢与镍基焊材。覆盖纯钛焊丝(TA1/TA2/TA3)、耐蚀钛焊丝(TA9/TA10)与钛合金焊丝(TC4),执行 GB/T 3623-2022 与 AWS A5.16,提供盘丝(MIG/自动焊)与直丝(TIG)两种形态,广泛应用于化工装备、氯碱、海水淡化、制药等钛材焊接场景,与钛板、钛管、钛法兰等母材匹配使用。
| 牌号 | 对应 AWS | 抗拉 MPa | 屈服 MPa | 延伸率 % | 特性 | 适用 |
|---|---|---|---|---|---|---|
| TA1 | ERTi-1 | ≥240 | ≥140 | ≥30 | 高纯、焊接性优 | 高纯钛母材焊接 |
| TA2 | ERTi-2 | ≥400 | ≥275 | ≥25 | 耐蚀强度平衡、通用 | 化工设备通用焊接 |
| TA3 | ERTi-3 | ≥500 | ≥380 | ≥20 | 强度更高、耐蚀好 | 受力化工部件焊接 |
| TA9 | ERTi-7 | ≥400 | ≥275 | ≥25 | 加钯耐缝隙腐蚀 | 含氯 / 强氧化焊接 |
| TA10 | ERTi-12 | ≥483 | ≥345 | ≥18 | Mo-Ni 系,抗缝隙腐蚀 | 海水 / 苛刻腐蚀焊接 |
| TC4 | ERTi-5 | ≥895 | ≥830 | ≥10 | 高强轻量 | 钛合金结构件焊接 |
注:上表为对应牌号母材典型力学性能,焊丝熔敷金属性能与所匹配母材一致,便于焊接接头性能对接。
| 类型 | 常用牌号 | 说明 | 典型用途 |
|---|---|---|---|
| 纯钛焊丝 | TA1 / TA2 / TA3 | 耐蚀通用、焊接性优 | 设备、管道焊接 |
| 耐蚀钛焊丝 | TA9 / TA10 | 抗缝隙 / 氯化物腐蚀 | 含氯、海水工况焊接 |
| 钛合金焊丝 | TC4(ERTi-5) | 高强度、轻量化 | 受力结构焊接 |
| 盘丝(MIG) | TA2 / TC4 | 焊丝盘精绕、连续送丝 | 自动焊、长焊缝 |
| 直丝 / 直条(TIG) | TA2 / TC4 | 塑料筒、长度 914mm / 1m | 手工焊、精密焊接 |
| 圈丝 | TA2 | 无焊丝盘、圈状供货 | 小批量手工焊 |
| 工况 | 推荐牌号 | 推荐形态 | 备注 |
|---|---|---|---|
| 一般化工设备焊接 | TA2(ERTi-2) | 盘丝 / 直丝 | 成本与耐蚀平衡 |
| 含氯 / 海水工况焊接 | TA9(ERTi-7) / TA10(ERTi-12) | 盘丝 / 直丝 | 抗缝隙腐蚀 |
| 钛合金结构件焊接 | TC4(ERTi-5) | 盘丝 / 直丝 | 高强度 |
| 自动焊 / 长焊缝 | TA2 / TC4 | 盘丝(MIG) | 连续送丝效率高 |
| 手工焊 / 精密焊接 | TA2 / TC4 | 直丝(TIG) | 热影响区小、成形好 |
| 非标异形 | TA2/TC4 | 来图定制直径 | 支持定尺分条 |
工序链:原材料复验(材质报告核对)→ 拉丝(多道次减径)→ 退火(光亮退火)→ 矫直 / 精绕 → 表面处理(酸洗 / 光亮)→ 检测(尺寸、表面、成分、力学)→ 定尺分条 / 盘绕 → 包装。
关键控制点:控制杂质(Fe/O/N/H)含量以保证焊接韧性;表面无氧化色、无油污;盘丝精绕避免乱丝;直丝定尺长度一致;逐批核对材质与直径公差。
质保:提供材质证明书(MTC)、化学成分与力学性能报告、第三方检测(如需)、交期承诺与售后追溯。
ISO 9001 质量管理体系认证AAA 级信用 / 诚信单位
标准覆盖:国标 GB/T 3623-2022(现行有效)为主,焊丝专用 AWS A5.16 / A5.16M,亦可按 ASTM B863 及客户要求执行;每批提供材质证明书(MTC),附化学成分与力学性能报告。
注:化工压力容器配套建议补充特种设备制造许可证等资质,如已取得请同步公示。
Q:TA2 和 TC4 钛焊丝怎么选?
A:TA2(ERTi-2) 耐蚀好、焊接性优、性价比高,适合一般化工设备焊接;TC4(ERTi-5) 强度高、轻量化,适合钛合金受力结构件焊接。详见上方牌号对比表。
Q:执行什么标准?盘丝和直丝有什么区别?
A:执行 GB/T 3623-2022 与 AWS A5.16;盘丝用于 MIG/自动焊、连续送丝、效率高,直丝(TIG)用于手工焊与精密焊接、热影响区小成形好。
Q:最小起订量与交期?
A:支持小批量,按公斤 / 盘计;常用规格 5–15 天;非标 15–25 天。
Q:能否提供材质证明书与检测报告?
A:可以。每批随货提供材质证明书(MTC)、化学成分与力学性能报告,可按需提供第三方检测。
立即获取报价与选型建议
提供规格(牌号 / 直径 / 形态 / 标准)或焊接工况说明,工程师 1 对 1 对接,配套母材选型。
电话:0917-3557966 微信:15909236031 邮箱:sales@sxqytd.com
承诺:来图即报 · 质保追溯
公司地址:陕西省宝鸡市高新大道 188 号院 4 幢 4 层(中国钛谷 · 宝鸡高新区)
TA2 纯钛无缝管 | TC4 中厚钛合金板 | 钛搅拌器叶片 | 钛盘管 | 钛非标化工设备 | 钛分离器
标签:钛焊丝 · ERTi-2钛焊丝 · TA2钛焊丝 · TC4钛焊丝 · 钛焊丝盘丝 · 钛焊接材料
联系人:王晓宁
手 机:15909236031
邮 箱:qy006@sxqytd.com
公 司:陕西仟亿拓达科技有限公司
地 址:陕西省宝鸡市高新大道188号院4幢4层


