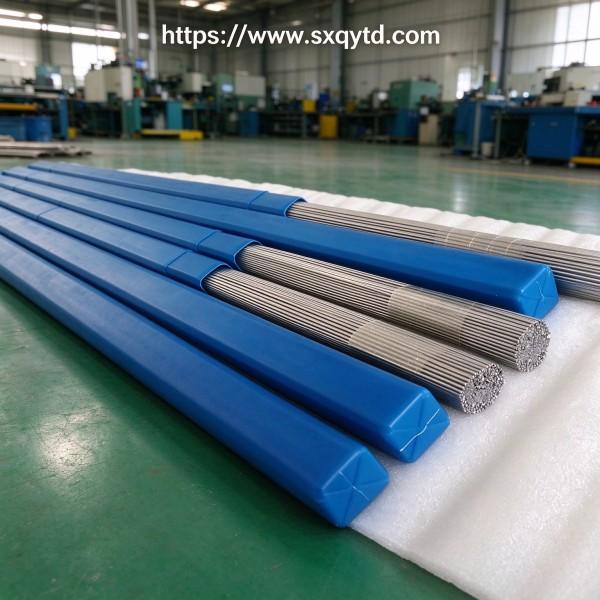
TA2纯钛焊丝 化工钛设备焊接用钛丝 盘丝直丝现货
陕西仟亿拓达供应TA2纯钛焊丝 化工钛设备焊接用钛丝 盘丝直丝现货,材质与规格可按图纸确认,执行国家标准或客户指定标准,可随货提供材质证明,支持非标定制加工。
- TA2 钛焊丝盘丝 coil
- 直丝:TA2 钛焊丝直丝 straight
- 焊丝表面:光亮清洗的 TA2 钛焊丝
- 焊接:TA2 钛设备 TIG 焊接焊缝 - 应用:化工钛设备焊接用 TA2 焊丝
- 产品描述:陕西仟亿拓达TA2纯钛焊丝执行GB/T 3623与AWS A5.16,用于化工钛设备焊接。盘丝、直丝均可,现货供应,宝鸡当天发。
- 一键拨号:15909236031
立即询价
应用场景
常用于化工设备、换热器、海水淡化、医疗器械及航空配套等对耐腐蚀和比强度有要求的场合;不同牌号适用工况不同,可按使用环境提供牌号建议。
交付与售后
常规规格按约定交期发货,非标件以图纸评审后的排期为定;随货可提供材质证明与检测报告,若对材质或尺寸有异议可联系售后核对处理。
钛及钛合金材料 · 现货库存 · 可零切 · 可定尺 · 来图定制
TA2 纯钛焊丝 — 化工钛设备焊接用钛丝,盘丝直丝现货
TA2 纯钛焊丝是以工业纯钛 TA2 拉制而成的焊接填充金属,执行 GB/T 3623 与 AWS A5.16(ERTi-2)标准,专用于化工钛设备、钛管道与钛结构的 TIG/MIG 焊接与补焊。我们常备 TA2 钛焊丝现货,盘丝(coil)与直丝(straight)均可供应,从宝鸡中国钛谷当天发货,焊道纯净、耐蚀一致。
| 项目 | 参数 |
|---|---|
| 牌号 | TA2(国标)/ ERTi-2(AWS) |
| 执行标准 | GB/T 3623、AWS A5.16 |
| 常用直径 | Φ0.8 / 1.0 / 1.2 / 1.6 / 2.0 / 2.4 mm |
| 形态 | 盘丝(coil)、直丝(直条) |
| 现货库存 | 钛丝约 50 吨 |
| 交期 | 现货 1–2 天 |
一、TA2 纯钛焊丝是什么(产品定义)
钛丝分为焊丝(焊接填充用)与工业丝(钛网、弹簧、电极、滤芯等)两大类。焊丝按形态分为盘丝(缠绕成卷,配自动焊机)与直丝(定长直条,配手工 TIG)。焊丝牌号应与母材匹配:TA2 母材配 ERTi-2,TA1 配 ERTi-1,含钯牌号配对应 ERTi-9/10,错配会牺牲耐蚀性或焊缝强度。
| 分类维度 | 类型 | 说明 |
|---|---|---|
| 按用途 | 焊丝 | TIG/MIG 焊接填充金属 |
| 按形态 | 盘丝 coil | 自动 / 半自动焊机用 |
| 按形态 | 直丝 straight | 手工 TIG 焊用 |
| 按牌号 | ERTi-1/2/9/10 | 对应 TA1/TA2/TA9/TA10 |
二、为什么选这种钛(介质—腐蚀—温度对应)
| 母材牌号 | 匹配焊丝 | 适用介质 | 说明 |
|---|---|---|---|
| TA1 母材 | ERTi-1 | 氧化性介质 | 成分一致、耐蚀匹配 |
| TA2 母材 | ERTi-2 | 海水、氯化物、湿氯 | 最常用匹配 |
| TA9 母材 | ERTi-9 | 还原性酸 | 含 Pd,抗还原酸 |
| TA10 母材 | ERTi-10 | 还原性酸、高温 | 含 Mo/Ni |
| 错配风险 | — | — | 焊缝耐蚀性 / 强度下降 |
三、执行标准(国标 / 美标 / 行业标准对照)
| 标准类型 | 标准号 | 适用范围 | 说明 |
|---|---|---|---|
| 国标 | GB/T 3623 | 钛及钛合金丝 | 中文站主用 |
| 美标 | AWS A5.16 | 钛及钛合金焊丝 | 出口 / 焊接通用 |
| 牌号对照 | TA2≈ERTi-2 | 国标与 AWS 对应 | 可换算 |
四、从选材到发货:我们的供应与加工流程
- 熔炼:真空电弧炉两次熔炼,保证高纯净度。
- 盘条 / 中间坯:锻轧成丝坯。
- 多道拉丝:逐级拉拔至目标直径。
- 退火:中间退火消除加工硬化。
- 表面清洗:碱洗 + 酸洗去除氧化皮与油污。
- 分盘 / 定直:缠绕成盘丝或切成直丝。
- 检测:PMI 材质验证、直径公差、表面。
- 包装:真空或防潮包装,防氧化。
- 出证:附 MTC 3.1 与焊丝合格证。
五、关键性能指标(化学成分与力学性能)
| 项目 | TA2 焊丝指标(典型) |
|---|---|
| 化学成分 Fe | ≤0.25 % |
| 化学成分 O | ≤0.20 % |
| 抗拉强度 Rm | ≥345 MPa |
| 延伸率 A | ≥20 % |
| 直径公差 | ±0.03 mm(细丝) |
| 表面 | 光亮、无氧化、无油污 |
| 包装 | 真空 / 防潮 |
六、应用领域(行业—介质—设备—工况)
| 行业 | 应用 | 焊接对象 | 工况要点 |
|---|---|---|---|
| 化工 | 设备焊接 / 补焊 | 钛反应釜、钛管 | 耐蚀焊缝 |
| 氯碱 | 管道焊接 | 钛管、钛法兰 | 湿氯工况 |
| 海水淡化 | 换热器管板焊 | 钛管束 | 耐氯离子 |
| 医药食品 | 洁净管路焊 | 钛管、罐 | 无污染 |
| 维修 | 现场补焊 | 钛设备修补 | 快速响应 |
七、选型指南(按工况选牌号与规格)
| 工况 | 推荐焊丝 | 形态 | 说明 |
|---|---|---|---|
| TA2 母材手工焊 | ERTi-2 | 直丝 1.6/2.0/2.4 mm | 手工 TIG |
| TA2 母材自动焊 | ERTi-2 | 盘丝 0.8/1.0/1.2 mm | 配自动送丝 |
| TA9 母材 | ERTi-9 | 按直径 | 抗还原酸 |
| 薄板焊 | ERTi-2 | 细丝 0.8/1.0 mm | 热输入小 |
八、加工与定制服务
- 形态:盘丝(coil)或直丝(straight)任选。
- 直径:0.8–3.0 mm 常用规格,特殊直径可调。
- 表面:光亮清洗,可直接使用。
- 包装:真空或防潮纸包装,长期防锈。
- 检测增值:PMI 材质确认、直径全检。
- 文件:MTC 3.1、焊丝合格证。
九、交期 · 检测报告 · 质保
| 项目 | 承诺 |
|---|---|
| 现货发货 | 常用规格 1–2 个工作日 |
| 特殊规格 | 5–7 个工作日 |
| 检测报告 | MTC 3.1、PMI、合格证 |
| 质保 | 自收货起 12 个月,材质不符包退 |
| 包装 | 真空 / 防潮纸 + 纸箱 |
十、常见问题(FAQ)
应尽量匹配:TA2 母材配 ERTi-2,TA1 配 ERTi-1,含钯牌号配 ERTi-9/10。错配会导致焊缝耐蚀性或强度低于母材,在腐蚀工况下先失效。
钛焊接对焊道颜色有什么要求?合格焊道应呈银白色或淡稻草色(保护良好);蓝色、紫色、灰色代表氧化或受污染,耐蚀性已下降,必须打磨重焊。这要求纯氩背面保护到位。
盘丝和直丝怎么选?自动或半自动 TIG/MIG 焊用盘丝(coil),配送丝机;手工 TIG 补焊用直丝(straight),按长度裁剪。我们两种形态都备现货。
钛焊丝直径怎么选?按母材厚度与焊接方式:薄板(<2 mm)用 0.8–1.0 mm,中厚板手工焊用 1.6–2.4 mm,自动焊用 0.8–1.2 mm 盘丝。
宝鸡钛丝现货?钛丝常备约 50 吨现货,TA1/TA2 焊丝盘丝、直丝多直径齐全。
钛焊丝出现气孔怎么解决?多半是保护不好或焊丝受潮:提高氩气纯度与流量、加强背面保护、焊前彻底清洗焊丝与坡口、控制环境湿度;我们可提供清洗工艺与参数。
盘丝和直丝的包装与用法?盘丝(coil)用于自动送丝机,按重量(如 5 kg/卷)供货;直丝(straight)按定长(如 1 m/根)用于手工 TIG。两者牌号一致,按设备选形态即可。
十一、常用规格速查(供选型参考)
| 焊丝直径 (mm) | 典型用途 |
|---|---|
| 0.8 – 1.0 | 薄板自动 / 半自动焊 |
| 1.2 – 1.6 | 通用手工 TIG |
| 2.0 – 2.4 | 中厚板手工焊 |
| 3.0 | 厚板、堆焊 |
十二、采购与技术要点
关于保护气体:钛焊接必须用高纯氩(≥99.999%),且焊缝背面也要氩气保护,否则即使正面合格,背面氧化也会在腐蚀工况下先失效;我们可提供焊接工艺卡与背面保护工装建议。
关于存储:钛焊丝吸潮后会引入氢,焊接产生气孔;应存放在干燥环境、用前若表面发暗需重新清洗(碱洗+酸洗),我们采用真空或防潮包装发货。
关于匹配:焊丝牌号务必与母材一致(TA2 配 ERTi-2,TA9 配 ERTi-9);异种钛焊接或钛-钢过渡焊属于特殊工艺,需评定后实施,不建议现场随意试焊。
十三、与替代材料对比(钛 vs 316L 不锈钢)
| 对比维度 | TA2 钛焊丝 | 316L 不锈钢焊丝 | 说明 |
|---|---|---|---|
| 焊缝耐蚀 | 优(钝化稳定) | 一般 | 腐蚀工况钛焊缝更耐久 |
| 焊接难度 | 高(需纯氩保护) | 低 | 钛需背面保护、控氢 |
| 适用母材 | 钛设备 | 不锈钢设备 | 异种材料不可混用 |
| 成本 | 较高 | 低 | 钛焊丝贵但匹配耐蚀 |
| 保管 | 防潮、防污染 | 常规 | 钛吸潮致气孔 |
| 适用边界 | 钛设备焊接专用 | — | 不锈钢设备用 316L 焊丝 |
询价与定制
告诉我们牌号、规格、数量与图纸,我们 宝鸡(中国钛谷) 现货仓库当天响应,8 个工作小时内给出库存与报价。
陕西仟亿拓达科技有限公司 · 位于宝鸡(中国钛谷) · 常备钛镍材料库存约 800 吨 · 支持小批量、零切、来图定制与出口包装。
TA2纯钛焊丝GB/T 3623化工钛设备焊丝钛盘丝钛直丝钛丝现货
参考标准与资料来源
- GB/T 3621《钛及钛合金板材》、GB/T 2965《钛及钛合金棒材》、GB/T 3624《钛及钛合金无缝管》条文,可在国家标准全文公开系统检索原文。
- 标准的现行 / 废止 / 被替代状态,以全国标准信息公共服务平台公示信息为准。
- 钛材产量、消费与进出口等宏观数据,参考中国有色金属工业协会公开发布的资料。
- 企业工商与信用信息,可在企查查或天眼查核验。
说明:以上信源用于支撑文中标准号与行业口径;具体产品的执行标准、尺寸公差与交货状态,以陕西仟亿拓达科技有限公司出具的合同与随货材质证明为准。


联系我们
联系人:王晓宁
手 机:15909236031
电 话:0917-3557966
邮 箱:info@sxqytd.com
公 司:陕西仟亿拓达科技有限公司
地 址:陕西省宝鸡市高新大道188号院4幢4层
